Sanitarni proizvodi su uobičajeni pojam u industriji keramike koji se odnosi na sanitarne uređaje koji se nalaze u wc-ima i kupaonicama. Tradicionalno, WC zdjele, cisterne, bidei, pisoari i umivaonici izrađeni su od porculana (keramički materijal od gline koji se može opisati kao "staklasti porculan" kada je obložen emajlom). To se može nazvati keramičkim, porculanskim ili kineskim sanitarijama, a često je bijelo.

U današnje vrijeme, većina sanitarnih proizvoda je bijela ili ima vrlo blijedu boju. Svaki nedostatak lako je vidljiv, a zahvaćeni proizvod se odbacuje prije puštanja iz proizvodnog pogona. To je skupo i dugotrajno, s odbačenim materijalima koji se ponovno lome i vraćaju u proces.
Jedan od najčešćih uzroka nedostataka je željezo, bilo kao slobodno željezo ili kao mineral koji nosi željezo. Kontaminacija željeza događa se kao crne točke na površini sanitarnog pribora. Također može utjecati na boju glazure, smanjujući bjelinu.
Uklanjanje željeza
Postoji nekoliko ključnih faza u procesu proizvodnje sanitarnog proizvoda, uključujući:
Priprema tijela;
Priprema glazure;
Oblikovanje i priprema kalupa;
Lijevanje;
Sušenje;
Kontrola i prskanje;
Ispaljivanje;
Sortiranje;
Ponovna paljba/prerada;
Unutar tog procesa postoje ključna područja za lociranje i postavljanje magnetskih separatora.
Priprema tijela
"Tijelo" je mješavina materijala koja se koristi za formiranje temeljne strukture sanitarnog materijala. Tijelo se proizvodi miješanjem sirovina Ball Clay, Silica, China Clay i Feldspar.
U većini slučajeva dobavljači sirovina već su uklonili veliki udio, ako ne i većinu slobodnih minerala koji nose željezo i željezo. Međutim, skitnica metal se često slučajno uvodi tijekom transporta. Ako skitnica uđe u mlin za kugle, može uzrokovati značajna oštećenja ili se smanjiti i opsežno širiti kroz mješavinu tijela, što rezultira visokom stopom defekta.

Samočisti overband magnet
Da bi se uklonio skitnica metala, prije ball milla postavlja se magnetski separator. Uključeno je nekoliko mogućnosti:
Overband Magneti - obješeni preko transportera za napajanje kako bi se automatski podigao i uklonio skitnica metala;
Magneti za ploče - ponovno obješeni preko transportne trake, iako se oni obično ručno čiste;
Rešetkasti magneti – materijalne kaskade s kraja transportera u magnet rešetke. Magnet rešetke ima redove magneta cijevi koji hvataju i drže bilo kakvu kontaminaciju željeznim metalima;
Magneti za remenice - remenica za glavu zamjenjuje se magnetskom remenom kako bi se automatski privukao i uklonio skitnica iz prenesene sirovine;
Magneti za bubnjeve - oni nude najbolju razinu odvajanja. Materijal se dovodi u rotirajuću ne-magnetsku ljusku gdje skitnicu privlači stacionarni magnetski luk, a zatim ispušta u odvojeni sabirni padobran daleko od očišćenog proizvoda;
Miješane i mljevene sirovine zatim tvore "Tijelo". Kako se ispušta iz mlina za kugle, tjelesna kaša se često prolazi kroz elektromagnetske filtre kako bi se uhvatili minerali koji nose željezo ili željezo, a koji su oslobođeni tijekom procesa mljevenja.
Tijelo se zatim ulijeva u kalup i lijeva. U proizvodnji sanitarnog pribora koristi se visokotlačno lijevanje. Bačena robu ostavlja se da se osuši, a zatim ispušta iz kalupa. Ovaj "Green Ware" smije se sušiti na atmosferskoj temperaturi jedan do tri dana prije slanja u sušu.
Priprema i nanošenje glazure
Keramička glazura je nepropusni sloj ili premaz staklaste tvari koja je kroz pečenje spojena s keramičkim tijelom. Kroz povijest se koristio za pokrivanje i prikrivanje željeznih i drugih nedostataka.
Glazura se proizvodi miješanjem cirkona, feldspara, kvarca, kalcita, kineske gline i cinkovog oksida. Mješavina sirovina se melje u mlinu za kugle.
Osiguravanje glazure bez željeza je kritičnije nego kod tijela. Svako željezo prisutno u glazuri bit će vidljivo na površini proizvoda od sanitarnog softvera. Kako se glazura ispušta iz mlina za kugle, obično se hrani kroz elektromagnetski filtar kako bi se uklonile i najslabije i najmanje čestice željeza.
Glazura se zatim odvodi u stanicu za ostakljenje u spremniku. Ovdje se glazura raspršuje na lijevani sanitarni pribor ručnim ili robotskim tehnikama. Debljina glazure je između 0,8 mm i 1,6 mm, ovisno o specifikacijama proizvođača. Otjecanje glazure vraća se u kontejner.

Magnet za cijevi
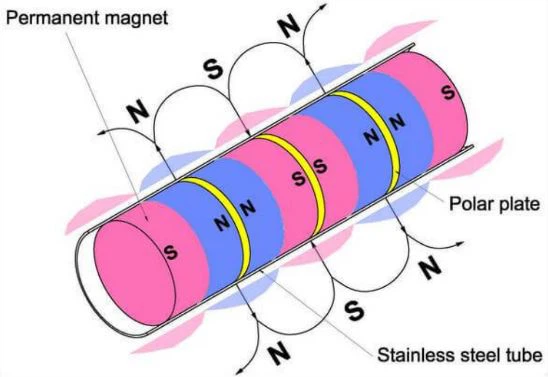
Montiran između spremnika glazure i prskalice je trajni magneti rijetke zemlje visokog intenziteta, obično u obliku cijevi. Glazura prelazi preko magneta cijevi, koji privlače i drže sve čestice željeza. Ova faza magnetskog odvajanja je kritična jer je to posljednja prilika za uklanjanje željeza prije ostakljenja sanitarnog tijela.
Raspršena stršljena se zatim unosi u peć za pečenje. Otpušteni sanitarni pribor zatim prolazi kroz inspekciju kako bi tražio nedostatke kao što su pukotine ili mrlje (od željeza ili drugih materijala). Odbačeni proizvodi ili će ići na preradu ili će biti zgnječeni i pomiješani natrag u sirovinu.
Drobljena odbacivanja prenose se preko magneta za bubanj ili magnetskog separatora rijetke zemlje kako bi se uklonilo željezo i osiguralo da se kontaminirani proizvod ne ponovno uvede u proces.
Prevencija bolja od odbijanja
Magnetski separatori visokog intenziteta koji se koriste na ključnim mjestima s postupkom proizvodnje sanitarnog proizvoda značajno će smanjiti stopu odbacivanja krajnjih proizvoda.
Za više informacija o magnetskim separatorima koji se koriste za čišćenje keramičkog tijela i glazure od kontaminacije željezom ili za raspravu o određenom projektu, obratite nam se putem:
E-pošta (Paulu) na info@gme-magnet.com